Blog
Comment dimensionner et spécifier un réservoir d’air comprimé industriel ?

Un atelier de production ajoute une seconde ligne d’emboutissage pneumatique. Le compresseur existant tient la charge sur le papier, mais les chutes de pression deviennent visibles dès que les deux lignes tirent en même temps : outils qui perdent en couple, vérins qui ralentissent, cycles qui s’allongent. Le diagnostic ne pointe pas le compresseur — il pointe un réservoir d’air comprimé sous-dimensionné, incapable d’amortir les pics de consommation entre deux cycles de charge.
Le réservoir (ou cuve tampon) n’est pas un accessoire secondaire du réseau d’air comprimé : il stabilise la pression, réduit les cycles marche/arrêt du compresseur et sert de tampon de sécurité en cas de pointe de débit. Mal dimensionné ou mal spécifié — matériau, revêtement, accessoires de sécurité —, il devient le maillon faible d’une installation par ailleurs correctement conçue. Voici comment calculer son volume et choisir un modèle conforme aux exigences réglementaires.
Contexte et enjeux du dimensionnement
Un réservoir sous-dimensionné oblige le compresseur à démarrer et s’arrêter trop fréquemment (cyclage court), ce qui use prématurément le moteur et les clapets d’aspiration. À l’inverse, un réservoir surdimensionné immobilise du capital et de l’espace au sol sans bénéfice proportionnel. L’objectif est un volume qui absorbe l’écart entre le débit instantané demandé par les usages (outils pneumatiques, vérins, soufflage) et le débit régulier fourni par le compresseur.
Sur un réseau alimentant des vannes pneumatiques ou des électrovannes, les pics de consommation sont souvent synchronisés avec les cycles de production — c’est précisément ce que le réservoir doit absorber sans faire chuter la pression de ligne en dessous du seuil de fonctionnement des actionneurs.
Critères de dimensionnement et de sélection
Calcul du volume utile
La formule de dimensionnement usuelle pour un compresseur à vitesse fixe est :
V = (t × Q) / (60 × (ΔP / Pabs))
où V = volume du réservoir (litres), t = durée de cycle minimale souhaitée (minutes, généralement 1 min pour limiter les démarrages à 6-10/heure), Q = débit du compresseur (l/min), ΔP = variation de pression admissible sur le cycle (bar) et Pabs = pression absolue moyenne (bar). Exemple : compresseur 3 000 l/min, cyclage cible de 1 min, ΔP de 1 bar pour une pression absolue de 8 bar → V ≈ 400 litres, arrondi au modèle standard supérieur (500 L).
Les fabricants publient des abaques équivalentes (Atlas Copco, Kaeser) qui aboutissent au même ordre de grandeur pour un usage industriel courant. En présence de pics de débit ponctuels et importants (soufflage, sablage), ajouter 20 à 30 % au volume calculé plutôt que de sous-dimensionner sur la moyenne.
Tableau comparatif des critères de choix
| Critère | Option A | Option B | Impact |
|---|---|---|---|
| Position | Vertical | Horizontal | Vertical = encombrement au sol réduit ; horizontal = meilleure séparation de l’eau de condensation |
| Revêtement intérieur | Galvanisé à chaud | Peinture époxy | Galvanisation = meilleure tenue à la corrosion en continu, recommandée en atmosphère humide |
| Pression de service | PS ≤ 11 bar | PS 11-16 bar | Détermine la catégorie PED et les obligations de contrôle associées |
| Position purge condensats | Manuelle | Automatique (électronique ou à flotteur) | La purge automatique évite l’accumulation d’eau qui réduit le volume utile réel et favorise la corrosion |
Accessoires de sécurité et de contrôle obligatoires
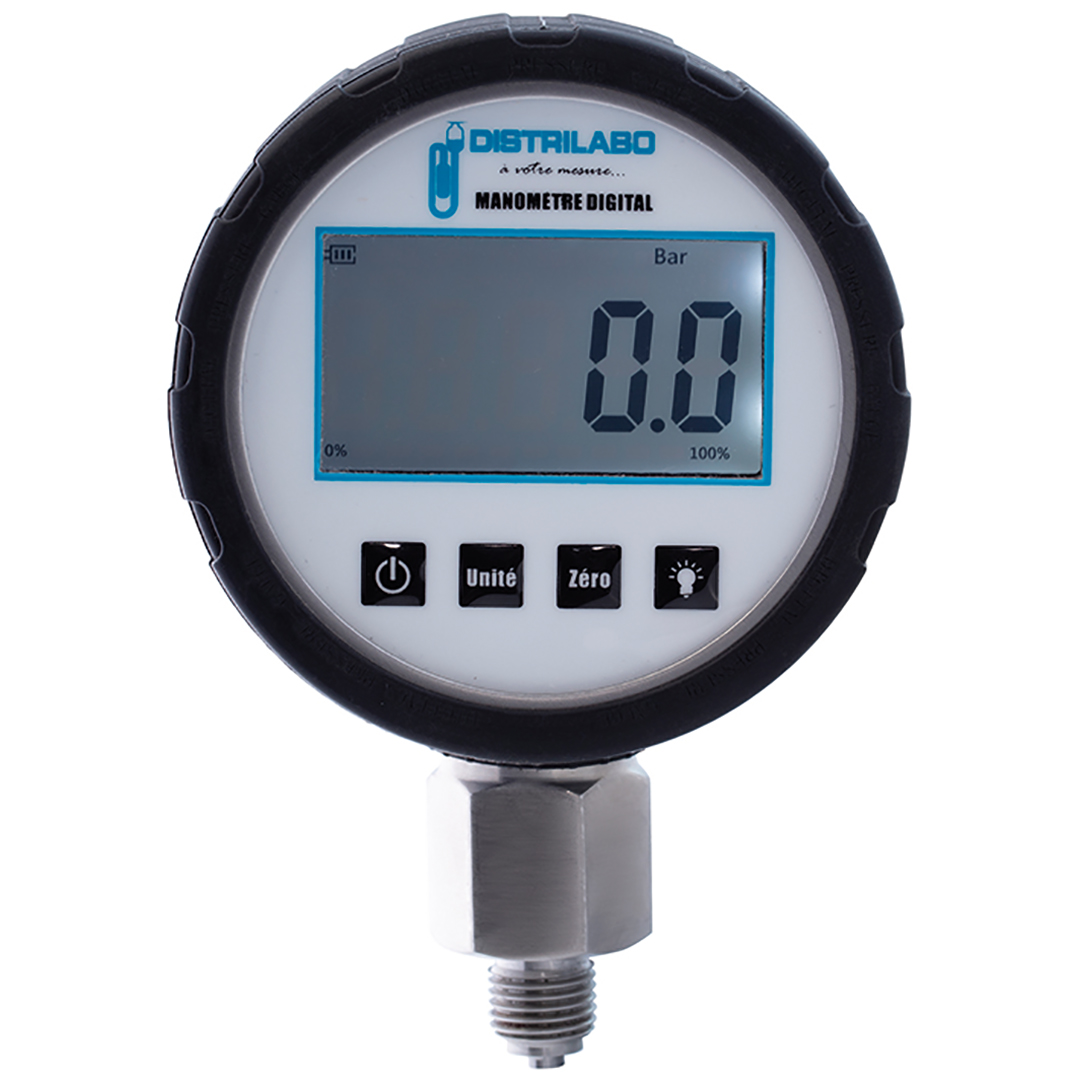
Un réservoir sous pression n’est jamais livré nu en exploitation : il doit intégrer a minima une soupape de sûreté tarée à la pression maximale de service (PS), un manomètre de lecture directe, un robinet de purge des condensats et, selon le volume et la pression, un trou d’homme ou un orifice d’inspection. Pour un manomètre industriel conforme à la norme EN 837, la classe de précision 1,6 suffit pour une simple surveillance de pression sur réservoir, sans nécessiter la précision d’une boucle de régulation.
Erreurs courantes et comment les éviter
- Dimensionner sur le débit moyen sans marge pour les pics — un réseau avec des usages intermittents (outils à air, soufflage) doit intégrer une marge de 20-30 % au-delà du calcul théorique.
- Négliger la purge des condensats — un réservoir non purgé accumule de l’eau qui réduit mécaniquement le volume d’air utile disponible et accélère la corrosion interne, même sur un modèle galvanisé.
- Omettre le contrôle périodique — un réservoir sous pression classé PED doit faire l’objet d’inspections régulières (contrôle visuel, épreuve hydraulique) dont la périodicité dépend de sa catégorie ; l’absence de suivi engage la responsabilité de l’exploitant en cas de sinistre.
- Sous-estimer l’encombrement et l’accessibilité — prévoir l’espace nécessaire à la purge, à l’inspection de la soupape et au remplacement du manomètre sans démontage du réservoir.
Cadre normatif applicable
Le réservoir d’air comprimé relève de la directive équipements sous pression 2014/68/UE (PED) dès que le produit PS × V (pression de service en bar × volume en litres) dépasse les seuils fixés à l’article 4 de la directive. Selon ce produit, l’équipement est classé en catégorie I à IV, ce qui conditionne la procédure d’évaluation de conformité et le marquage CE applicable — voir le détail de cette classification dans le guide sur la directive PED et la classification des équipements sous pression. En complément, l’arrêté ministériel du 20 novembre 2017 encadre le suivi en service des équipements sous pression déjà installés (contrôles périodiques, requalification).
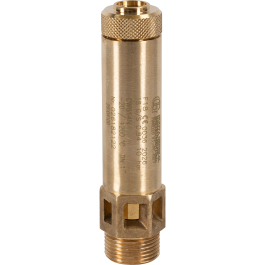
La soupape de sûreté, en tant qu’accessoire de sécurité au sens de la directive PED, doit être tarée et documentée dans le dossier technique de l’installation — voir le guide de réglage et d’homologation d’une soupape de sécurité selon la directive PED.
Questions fréquentes
Quel volume de réservoir pour un compresseur de 3 000 l/min ?
Avec un cyclage cible d’une minute et une variation de pression admissible de 1 bar autour de 8 bar de pression absolue, le calcul aboutit à environ 400 litres, arrondi au modèle standard de 500 litres. Ce volume doit être majoré de 20 à 30 % si le réseau alimente des usages à pics ponctuels importants (soufflage, sablage).
Faut-il choisir un réservoir vertical ou horizontal ?
Le réservoir vertical limite l’emprise au sol et convient aux ateliers à surface contrainte. Le réservoir horizontal offre une meilleure séparation naturelle de l’eau de condensation grâce à sa plus grande surface d’échange, ce qui facilite la purge. Le choix dépend surtout de l’espace disponible et du taux d’humidité de l’air comprimé produit.
Le réservoir d’air comprimé est-il soumis à un contrôle périodique obligatoire ?
Oui, dès lors qu’il entre dans le champ de la directive PED 2014/68/UE selon son produit PS × V. La périodicité des contrôles (inspection visuelle, requalification périodique) dépend de la catégorie de risque de l’équipement, définie dans l’arrêté du 20 novembre 2017 relatif au suivi en service des équipements sous pression.
Quels accessoires sont obligatoires sur un réservoir d’air comprimé ?
Au minimum : une soupape de sûreté tarée à la pression maximale de service, un manomètre de lecture directe, un dispositif de purge des condensats (manuel ou automatique) et, selon le volume, un orifice d’inspection. Ces accessoires de sécurité font partie du dossier technique PED de l’installation.
Quelle différence entre un revêtement galvanisé et une peinture époxy ?
La galvanisation à chaud protège le réservoir par une couche de zinc qui résiste mieux à la corrosion en continu, notamment en atmosphère humide ou en extérieur. La peinture époxy est une protection de surface efficace mais plus sensible aux chocs et à l’usure locale, qui exposent alors l’acier nu à la corrosion. En environnement humide ou pour une durée de vie longue sans maintenance renforcée, la galvanisation est le choix par défaut.
Comment éviter le cyclage trop fréquent du compresseur ?
Le cyclage court (démarrages/arrêts rapprochés) résulte le plus souvent d’un réservoir sous-dimensionné par rapport au débit et aux variations de consommation du réseau. Recalculer le volume avec la formule de dimensionnement en visant au moins 6 à 10 démarrages par heure maximum, et vérifier que la purge des condensats ne réduit pas le volume utile réel du réservoir.
Conclusion
Le dimensionnement d’un réservoir d’air comprimé repose sur trois paramètres : le volume calculé à partir du débit compresseur et de la variation de pression admissible (avec marge sur les pics), le revêtement adapté à l’environnement d’exploitation (galvanisation en atmosphère humide), et la conformité PED avec ses accessoires de sécurité obligatoires — soupape de sûreté, manomètre, purge. Un réservoir correctement spécifié dès l’achat évite les cycles de compresseur prématurément usés et les non-conformités réglementaires découvertes lors d’un contrôle. Neovanne propose une gamme de réservoirs d’air comprimé galvanisés de 500 à 1500 litres, prêts à recevoir les accessoires de sécurité conformes à la directive PED.
Produits associés
- Réservoir d’air comprimé vertical galvanisé Cordivari 1000L à 5000L
- Réservoir d’air comprimé galvanisé Cordivari 500L à 1500L avec kit
- Réservoir d’air comprimé galvanisé Cordivari 500L à 1500L 15b
- Réservoir d’air comprimé galvanisé Cordivari — 1500L à 5000L avec kit 8 bars
- Réservoir d’air comprimé galvanisé Cordivari — 1500L à 5000L 8 bars
- Soupape de sûreté à échappement libre laiton